언어

압축 스프링 설계는 하중, 편향 및 피로 요구 사항이 이를 형성하는 기계의 성능과 균형을 이룰 때만 작동합니다. 스프링율부터 시작하여 응력과 솔리드 높이를 확인한 후 최종적으로 생산팀과 공차를 확인합니다. 이 순서를 올바르게 수행하면 몇 주간의 시행착오를 줄일 수 있습니다.
이 가이드는 압축 스프링을 일관되게 제작할 수 있는지 여부를 결정하는 핵심 설계 매개변수, 단계별 계산 예, 일반적인 제조 공차 및 장비 선택을 안내합니다.
는 스프링율(k) 가장 중요한 디자인 가치입니다. 스프링을 1mm 압축하는 데 필요한 하중을 정의합니다. 나선형 압축 스프링의 공식은 k = G d^4 / (8 D^3 나)입니다. 여기서 G는 전단 계수, d는 와이어 직경, D는 평균 코일 직경, Na는 활성 코일 수입니다. 와이어 직경이 증가하면 속도가 4승으로 증가하므로 속도에 가장 큰 영향을 미칩니다. 평균 직경이나 활성 코일이 증가하면 스프링이 더 부드러워집니다.
다른 매개변수에는 자유 길이, 고체 높이, 피치, 총 코일, 지수 비율 및 응력이 포함됩니다. 스프링 지수 C = D/d는 일반적으로 4에서 12 사이여야 합니다. 지수가 낮을수록 코일 내부에 더 많은 응력이 가해집니다. 지수가 높을수록 스프링이 휘어지기 쉽고 측면 하중에 민감해집니다.
| 매개변수 | 기호 | 일반적인 범위 | 성능에 미치는 영향 |
|---|---|---|---|
| 와이어 직경 | d | 0.5~20mm | 속도와 스트레스에 가장 큰 영향을 미침 |
| 평균 코일 직경 | D | 3~100mm | D가 낮을수록 스프링이 강화됩니다. |
| 봄지수 | C | 4~12 | 너무 낮으면 응력이 높아지고, 너무 높으면 좌굴이 발생합니다. |
| 활성 코일 | Na | 2~20 | 코일이 많을수록 스프링이 부드러워집니다. |
| 자유로운 길이 | LF | 디자인에 따라 결정됨 | 고체 높이 편향 위에 설정 |
| 총 코일 | NT | 나 2 | 폐쇄형 및 접지형 끝단에 2개 추가 |
는 ends of the spring matter too. 폐쇄형 및 접지형 끝 평평한 좌석 표면이 필요한 압축 스프링에 일반적입니다. 연삭 없이 닫힌 끝은 피로 수명을 향상시키지만 평탄도는 낮습니다. 총 코일은 일반적으로 활성 코일에 닫힌 끝의 경우 2를 더한 것입니다.
압축 스프링은 다양한 분야에서 사용되며 응용 분야가 다음과 같은 경우 설계 요구 사항이 빠르게 바뀔 수 있습니다. 자동차 또는 이동성 시스템 . 이러한 경우 피로 수명과 치수 일관성이 더욱 중요해집니다.
제공하는 스프링이 필요하다고 가정하십시오. 25mm 편향 시 100N의 힘 . 전단 계수 G = 80,000 N/mm²인 오일 강화 스프링 강철을 사용하십시오. 와이어 직경 d = 2.0mm를 선택하고 평균 코일 직경 D = 20mm를 선택합니다.
는 calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. d를 2.2mm로 늘리거나 D를 22mm로 늘립니다. 스트레스를 줄이기 위해. D가 증가하면 스프링율이 떨어지므로 k를 유지하려면 Na를 줄여야 합니다.
다이나믹 스프링의 경우 보수적인 산업 경험 법칙은 평균 응력을 0.45 × 극한 인장 강도(UTS) 미만으로 유지하고 교번 응력을 0.30 × UTS 미만으로 유지하는 것입니다. 항상 실제 재료 등급과 비교하여 최종 설계를 확인하십시오.
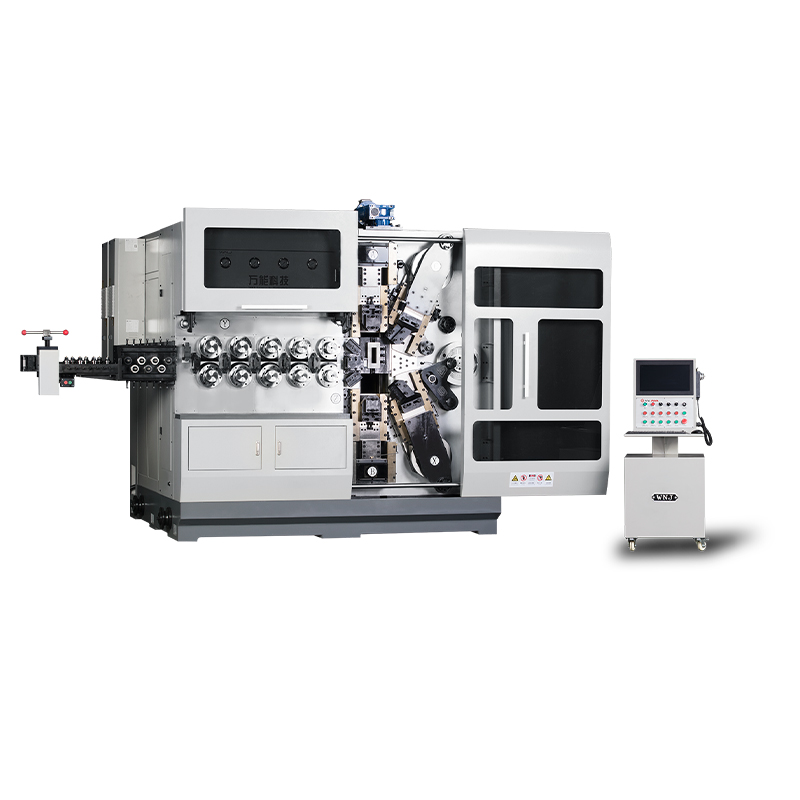
 TK-320B 피치 제어 기능이 있는 3축 CNC 스프링 코일링 기계 이 CNC 코일러는 독립적인 피치 축 제어 및 고속 동기 작동 기능을 갖추고 있어 이전 응력 설계 논의에서 강조한 것처럼 정확한 피치와 일관된 와이어 공급을 갖춘 압축 스프링을 생산하는 데 이상적입니다. 제품보기 →
압축 스프링 공차는 단지 나중에 생각하는 것이 아닙니다. 그들은 스프링이 수용 가능한 비용과 일관성으로 생산될 수 있는지 여부를 결정합니다. 아래 표는 일반 생산에서 CNC 스프링 코일링 기계가 달성할 수 있는 일반적인 공차 수준을 보여줍니다.
| 매개변수 | 공차 | 메모 |
|---|---|---|
| 외경 | d ≤ 3mm인 경우 ±0.1mm | 더 큰 와이어의 경우 ±0.2mm |
| 자유로운 길이 | ±0.3~±0.5mm | 총 코일에 따라 다름 |
| 봄비 | ±5% ~ ±10% | 편향 시 하중에 영향을 미침 |
| 총 코일 | ±0.25코일 | CNC 피드로 제어 |
| 직각도 | 길이 10mm당 0.02mm | 평평한 좌석을 기준으로 측정 |
| 접지 끝의 평행도 | 0.05mm | 연삭 작업이 필요합니다. |
이 값보다 더 엄격한 공차가 가능하지만 공차 범위가 줄어들 때마다 더 많은 검사 및 설정 시간이 필요하므로 비용이 추가됩니다. 귀하의 애플리케이션이 수용할 수 있는 가장 넓은 공차를 위한 설계 , 특정 편향에서의 하중이 정말로 중요한 경우 스프링 비율을 지정합니다.
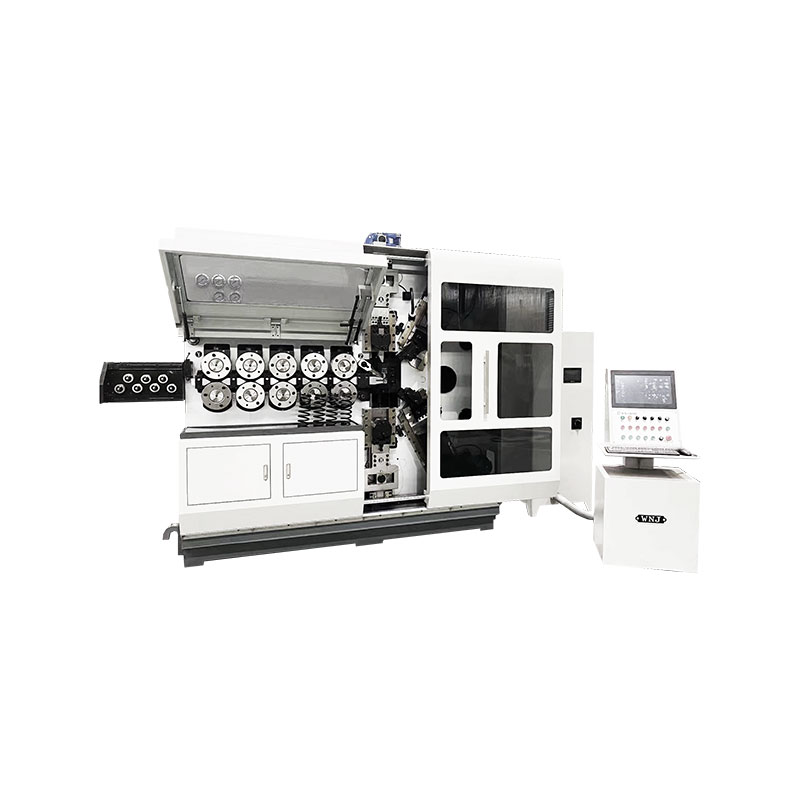
는 CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D 감지 기능이 있는 4축 CNC 스프링 성형 기계 4개의 축과 자동 감지 기능을 갖춘 이 성형 기계는 결함이 있는 경우 정지하고 매개변수 조정을 허용하여 위에서 언급한 설계부터 제조까지의 연속성을 지원하는 다양한 스프링 모양의 반복 가능한 생산을 보장합니다. 제품보기 →
압축 스프링 설계는 이를 형성하는 기계의 품질만큼 우수합니다. CNC 스프링 성형 기계는 와이어 공급, 코일링 피치, 외경 및 절단 길이를 전자적으로 제어합니다. 이것이 장비에 잘 맞는 설계가 드리프트 없이 수천 번 반복될 수 있는 이유입니다.
는 number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read CNC 스프링 기계는 어떻게 작동하나요? . 이는 특정 스프링 설계가 다른 스프링 설계보다 생산하기 쉬운 이유를 파악하는 데 도움이 됩니다.
스프링의 스프링 지수가 높거나 와이어 직경이 매우 작은 경우 기계는 정확한 와이어 장력 제어가 필요합니다. 그렇지 않으면 피치가 스프링 길이에 따라 달라져 비율이 일관되지 않을 수 있습니다. 현실적인 디자인과 올바른 CNC 성형 기계를 결합하는 것이 안정적인 생산 공정을 위한 가장 빠른 경로입니다.
 정밀 마무리용 CNC 스프링 엔드 연삭기 시리즈 이 시리즈는 서보 제어식 휠과 자동 검사를 갖춘 CNC 연삭 기능을 제공하며 0.3~12mm 와이어의 스프링 끝 연삭에 적합하여 까다로운 응용 분야에서 조립하기 전에 필요한 평탄도와 평행도를 보장합니다. 제품보기 →
는 material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
코일링 후 스프링에는 피로 수명을 단축시킬 수 있는 내부 잔류 응력이 있습니다. 스프링 템퍼 퍼니스는 재료의 응력을 완화하고 치수를 안정화하는 데 사용됩니다. 고성능 스프링의 경우 이 단계는 선택 사항이 아닙니다. 열처리 온도는 미세 구조의 변화를 방지할 수 있을 만큼 낮지만 코일링 응력을 완화할 수 있을 만큼 충분히 높습니다.
연삭된 끝이 있는 스프링의 경우 CNC 스프링 연삭 기계를 사용하여 끝 면이 평평하고 평행하도록 보장합니다. 이는 스프링의 하중 분포를 개선하고 결합 표면의 조기 마모를 방지합니다. 는 grinding operation is especially important when the spring is assembled in a compact cavity.
는se mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
이 체크리스트는 스프링 제조업체에 제조 가능한 완전한 설계를 제공하는 데 도움이 됩니다.
는 spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
필요한 응력과 스프링율부터 시작하십시오. 와이어가 두꺼울수록 스프링이 더 단단해지고 주어진 하중에 대한 응력이 증가하므로 와이어 직경은 평균 코일 직경 및 활성 코일 수와 균형을 이루어야 합니다.
스프링 지수는 평균 코일 직경과 와이어 직경의 비율입니다. 범위는 4~12여야 합니다. 지수가 낮으면 내부 응력이 증가하고 코일링이 단단해집니다. 지수가 높으면 스프링이 불안정해지고 좌굴되기 쉽습니다.
예. 스프링 비율은 활성 코일의 세제곱에 반비례하므로 활성 코일을 줄이면 스프링이 강해집니다. 그러나 총 코일과 자유 길이도 실제 한도 내에서 유지해야 합니다.
템퍼링은 코일링으로 인해 발생하는 잔류 응력을 완화합니다. 스프링 치수를 안정화하고 피로 수명을 향상시킵니다. 대부분의 고성능 스프링의 경우 이 단계를 건너뛸 수 없습니다.
기계가 유지할 수 있는 가장 엄격한 공차가 아니라 기능이 정당화할 수 있는 가장 엄격한 공차를 지정합니다. 주어진 높이에서의 하중이 더 중요한 경우 자유 길이 대신 스프링 비율을 허용합니다.
압축 스프링 설계는 계산과 실제 생산 간의 균형을 유지합니다. 종이에 가장 잘 작동하는 스프링이 항상 만들기 가장 쉬운 스프링은 아닙니다. 처음부터 재료, 공차 및 기계 성능을 고려함으로써 일반적인 고장을 방지하고 전체 서비스 수명 동안 일관되게 작동하는 스프링을 얻을 수 있습니다.
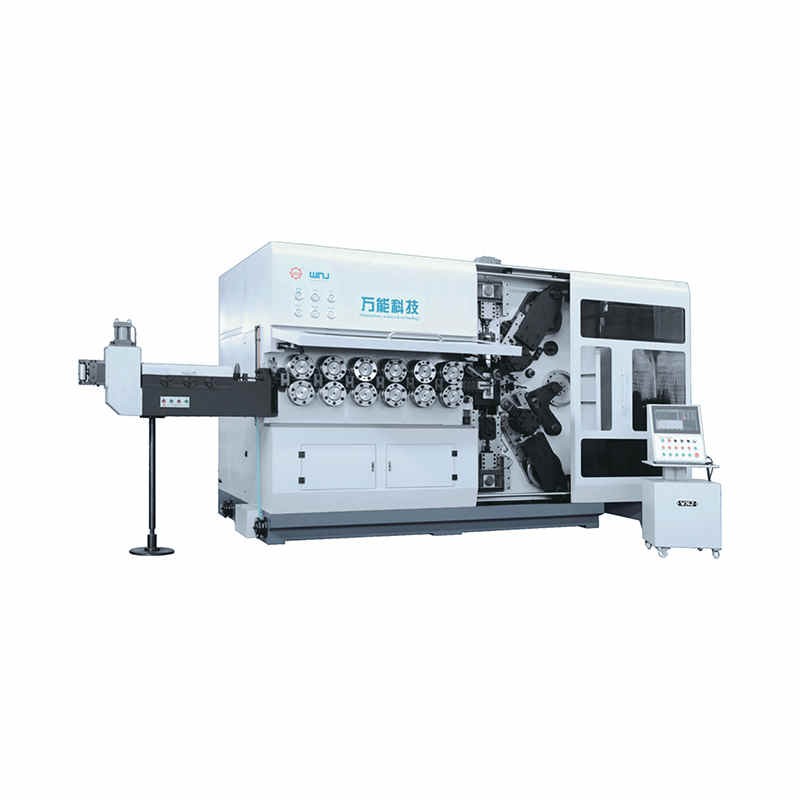
TK-13200, TK-7230 TK-13200, TK-7230 12축 CNC 스프링 코일링 기계 ...
자세히 보기
TK-13200, TK-7230 TK-13200, TK-7230 12축 CNC 스프링 코일링 기계 ...
자세히 보기