언어

비틀림 스프링은 각도 편향을 통해 회전 에너지를 저장하고 방출하는 코일형 기계 요소입니다. 자동차 도어 래치, 차고 도어 경첩, 카메라 셔터 및 전기 스위치기어 내부에서 찾을 수 있습니다. 쥐덫을 닫힌 상태로 유지하는 힘은 비틀림으로 인한 토크입니다. 작은 부품임에도 불구하고 생산에는 기존의 수작업 성형 방식으로는 안정적으로 제공할 수 없는 수준의 정밀도가 필요합니다.
직접적인 결론은 간단합니다. 제조 목표가 일관된 하중 정확도, 엄격한 각도 공차 및 하루에 수천 개 이상의 생산량을 달성하는 것이라면 CNC 스프링 성형 기계는 사치품이 아니라 필수품입니다. 이 기사에서는 토셔널 스프링이 실제로 무엇인지, 어디에 사용되는지, 최신 CNC 장비에서 어떻게 생산되는지, 토셔널 스프링 제작 기계를 구입할 때 고려해야 할 사항에 대해 설명합니다.
비틀림 스프링은 토크 원리에 따라 작동합니다. 스프링의 한쪽 다리에 하중이 가해지면 와이어 본체가 자체 축을 중심으로 비틀어 반력이 생성됩니다. 와이어가 감겨져 있기 때문에 각도 편향량은 탄성 범위 내에서 적용된 모멘트에 정비례합니다.
두 가지 엔지니어링 지수가 성능을 결정합니다. 는 스프링 인덱스 (평균 직경을 와이어 직경으로 나눈 값)은 4:1 ~ 16:1 범위. 4:1 미만에서는 응력 집중이 크게 증가합니다. 16:1 이상에서는 스프링이 하중을 받을 때 안정성을 잃습니다. 는 감기 방향 (왼쪽 또는 오른쪽) 토크 방향이 의도한 용도와 일치하는지 여부를 결정하기 때문에 중요합니다.
비틀림 스프링은 복귀력이나 안정적인 클램핑 동작이 필요한 거의 모든 기계 어셈블리에 나타납니다. 다음 표에는 가장 일반적인 부문과 토션 스프링이 각각에서 수행하는 일반적인 기능이 나열되어 있습니다.
| 산업 | 신청 | 일반적인 토크 |
|---|---|---|
| 자동차 | 도어 래치, 윈도우 레귤레이터, 액셀러레이터 리턴 | 0.2~12N·m |
| 전기 | 회로 차단기, 릴레이 접점, 스위치 스프링 | 0.05~2N·m |
| 의료 | 수술용 클램프, 알약 디스펜서, 의료용 펌프 | 0.01~0.5N·m |
자동차 부문에서만 중형 차량이 90개의 토셔널 스프링 유닛 도어 시스템, 시트 조절 장치, 페달 리턴 및 비상 브레이크 메커니즘 전반에 걸쳐 있습니다. 이 척도는 스프링 제조업체가 대략 속도로 작동하는 동안 각도 공차를 ±2도 이내로 유지할 수 있는 장비가 필요한 이유를 설명합니다. 분당 60~120개 . 이 시장에 서비스를 제공하는 제조업체는 단일 부품 정확도뿐만 아니라 처리량 안정성을 기준으로 성형 장비를 평가해야 합니다. 전체 장비 구성 가이드를 보려면 당사를 검토하세요. 자동차 산업 솔루션 .
토션 스프링을 생산하려면 와이어 공급, 코일링, 굽힘, 다리 성형 및 절단을 제어해야 합니다. 세 가지 머신 제품군이 이 공간을 지배합니다.
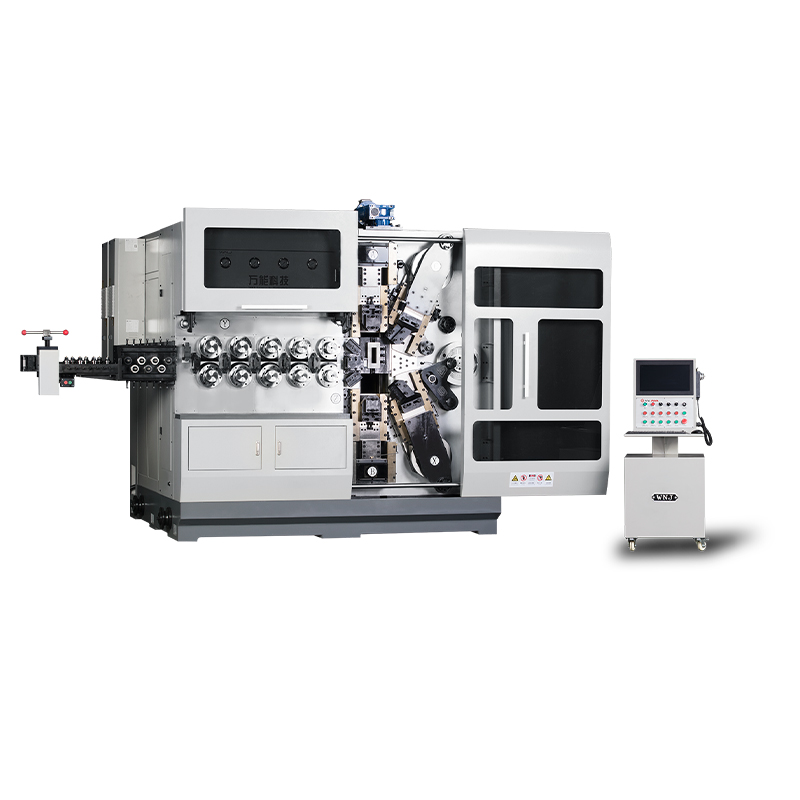
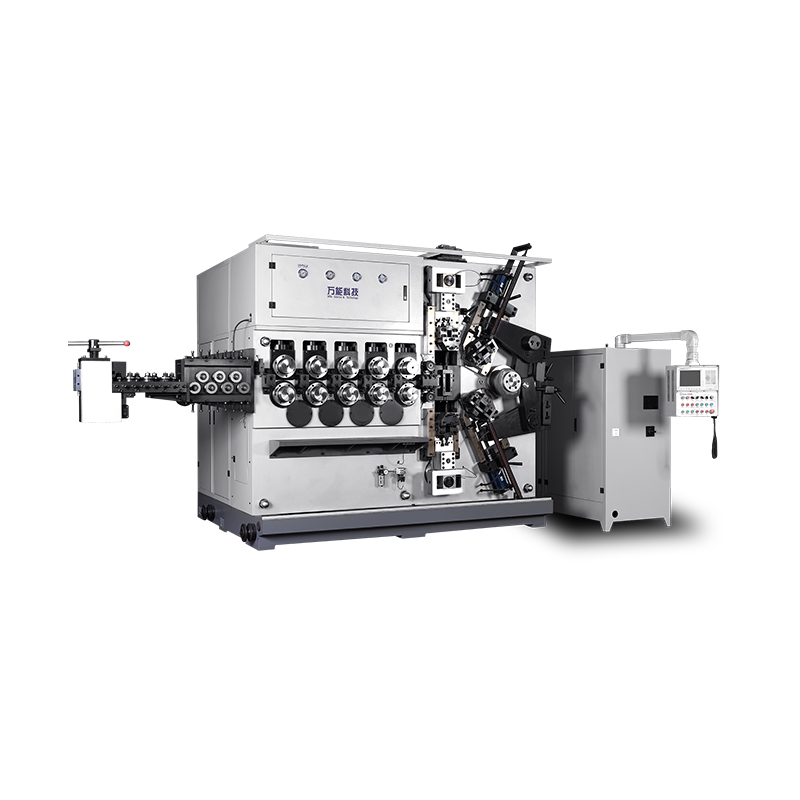
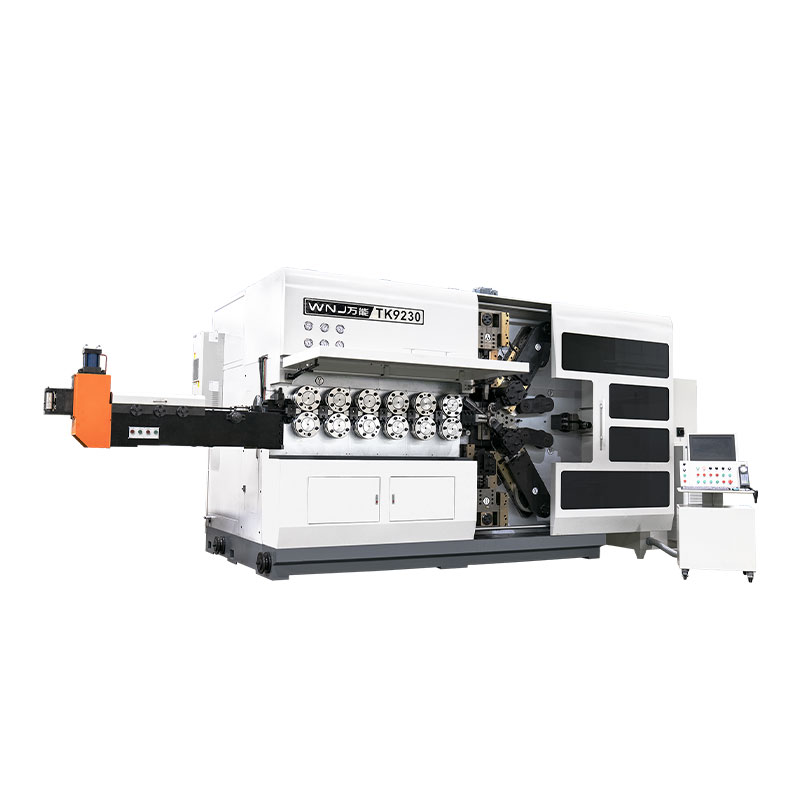
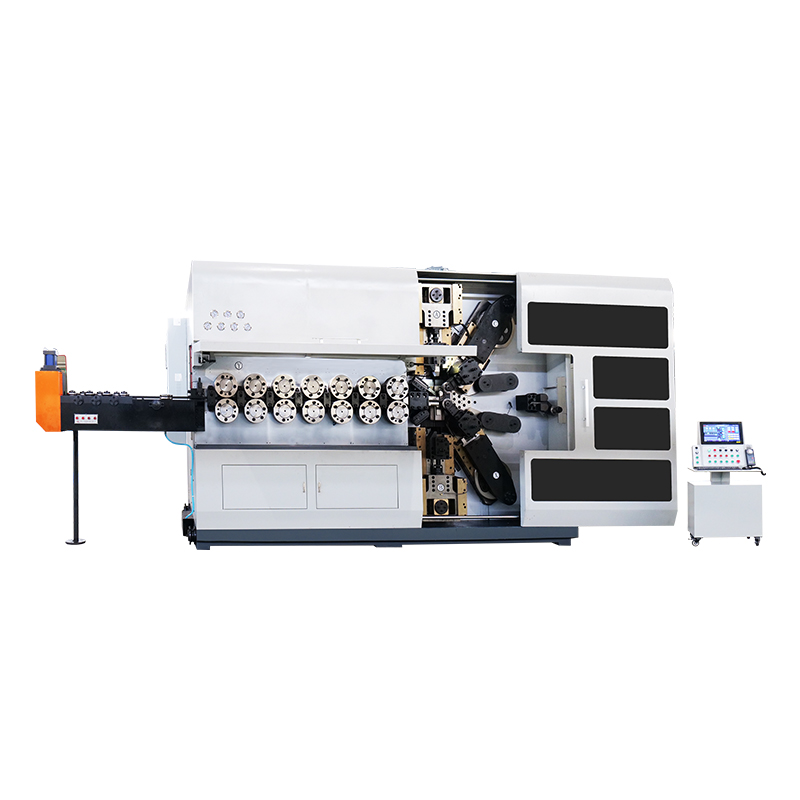
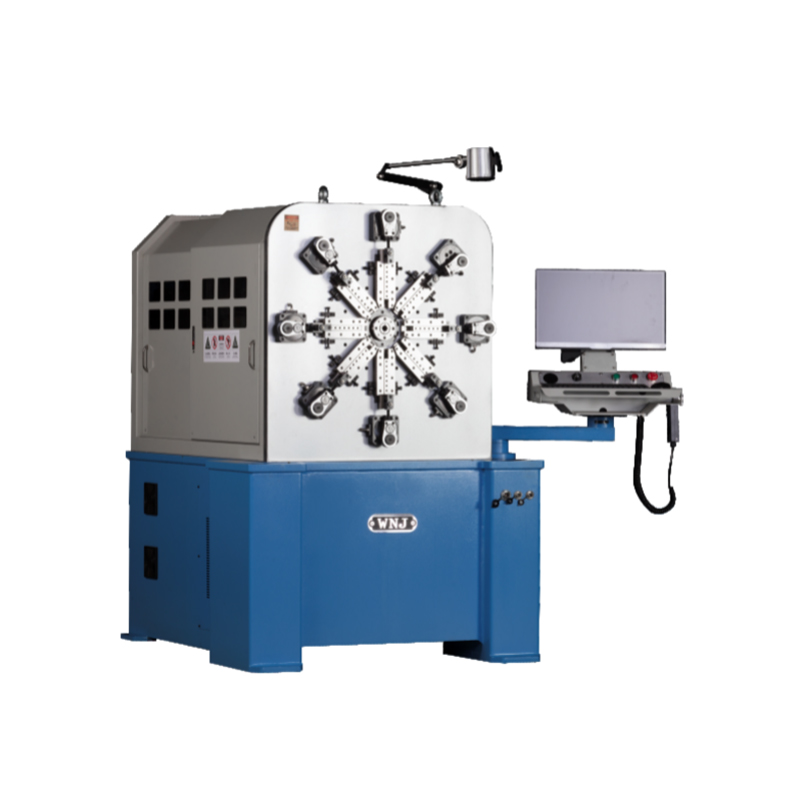 복잡한 토션 스프링용 12축 캠리스 CNC 스프링 기계 이 12축 캠리스 기계는 복잡한 다리 굽힘에 대한 독립적인 서보 제어를 가능하게 하여 설정 시간을 크게 줄여줍니다. 높은 유연성과 정밀한 성형이 요구되는 혼합 생산 배치에 적합합니다. 제품보기 →
12축 캠리스 기계는 토션 스프링 제조에 최고의 유연성을 제공합니다. 각 서보 축이 독립적으로 움직이기 때문에 기계는 일반적으로 여러 개의 다이가 필요한 복잡한 다리 굽힘을 생성할 수 있습니다. 혼합 생산 배치를 실행하는 제조업체의 경우 프로그래밍 접근 방식을 통해 설정 시간이 몇 시간에서 몇 분으로 단축됩니다.
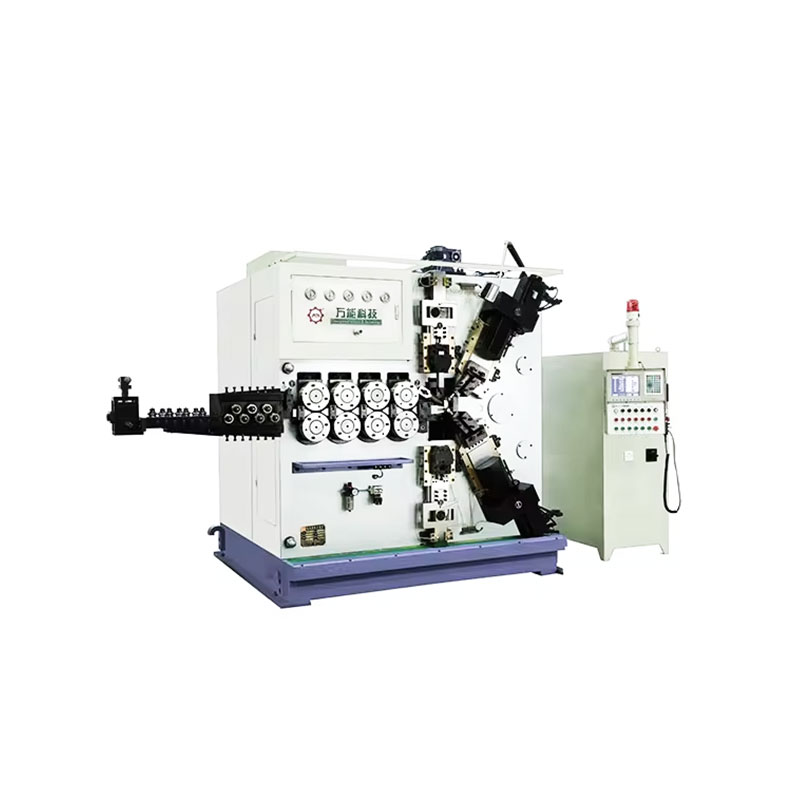
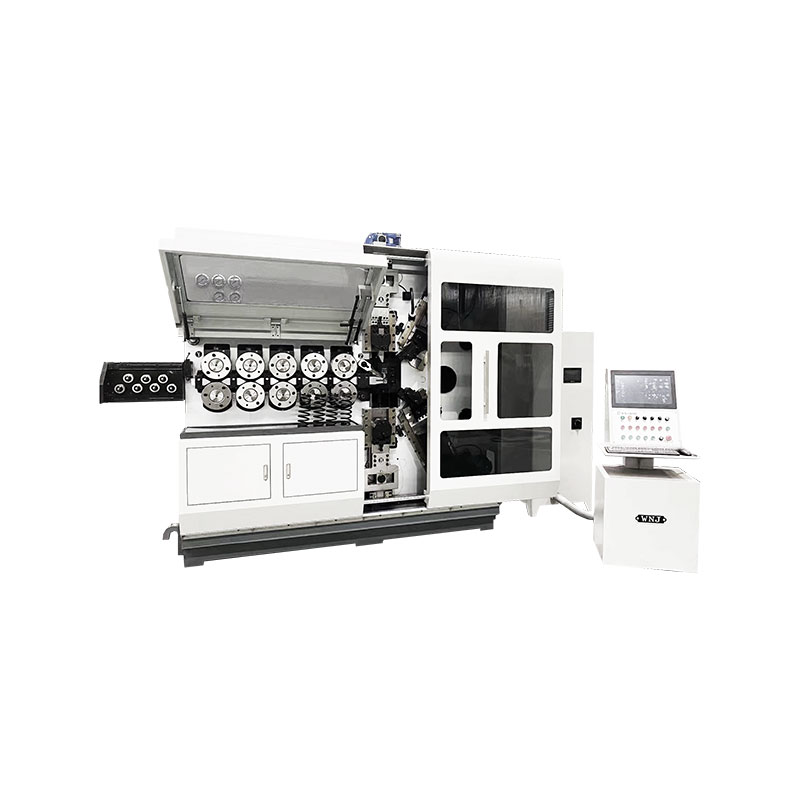
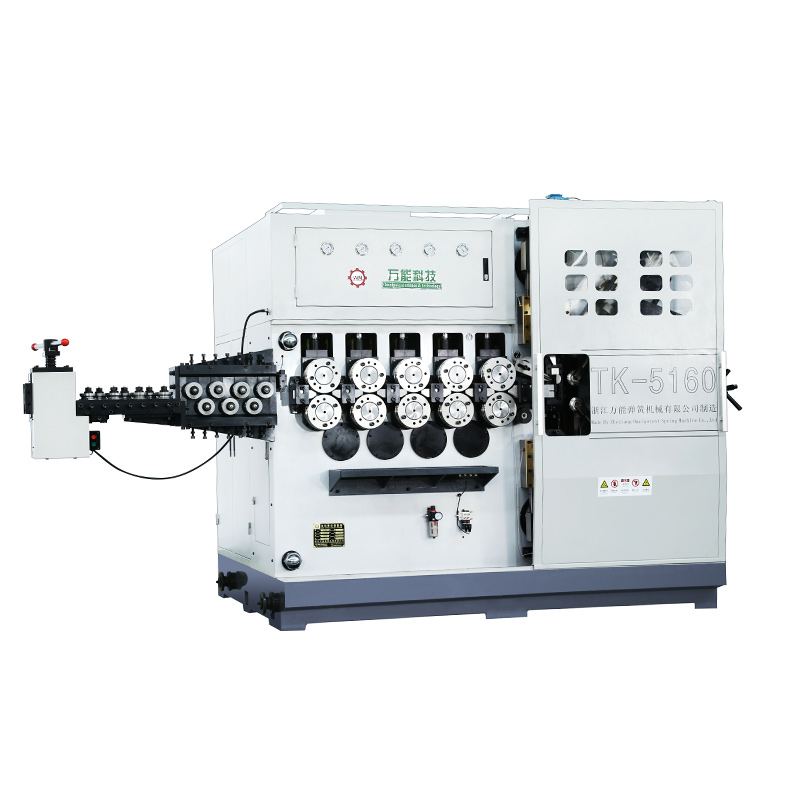
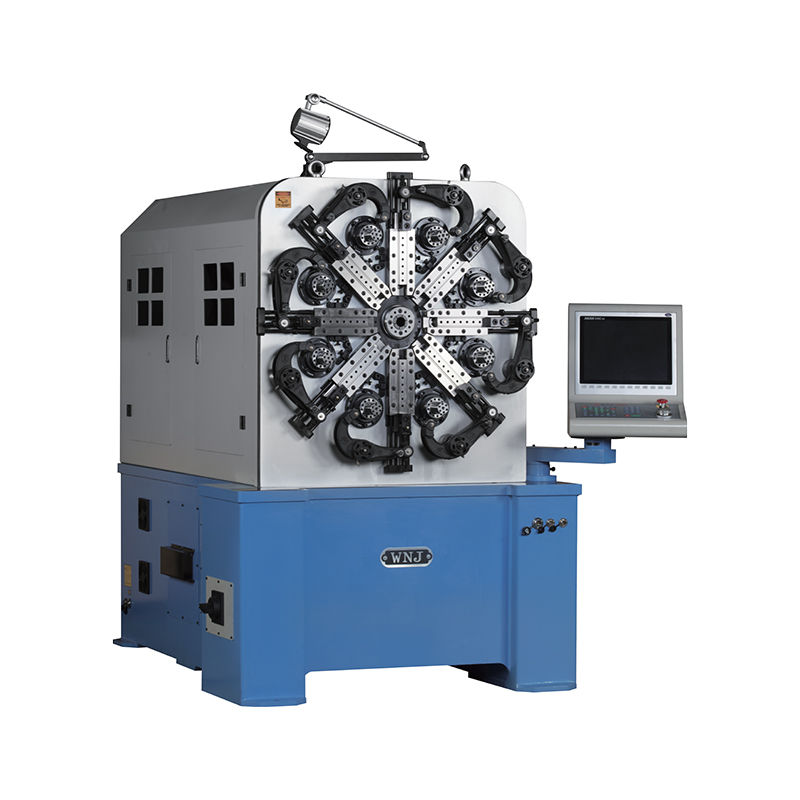 표준 토션 스프링용 5축 CNC 스프링 성형 기계 표준 토션 스프링에서 뛰어난 각도 정밀도를 제공하는 비용 효율적인 5축 성형 기계입니다. 자본 투자와 유지 관리 오버헤드의 균형을 유지하여 이상적인 중간 솔루션입니다. 제품보기 →
5축 성형 기계는 비용 효율적인 중간 기반을 제공합니다. 표준 토션 스프링에 탁월한 각도 정밀도를 제공하는 동시에 12축 시스템보다 자본 투자 및 유지 관리 오버헤드를 낮게 유지합니다.
스프링 설계는 형상과 재료가 상호 작용하는 반복 프로세스입니다. 성능과 제조 가능성 모두에 영향을 미치는 매개변수는 다음과 같습니다.
제조 경험에서 얻은 한 가지 실제 규칙: 스프링 자유 각도의 총 공차 범위가 ±3° 미만인 경우 생산 장비에는 최소 5축 CNC 제어 장치가 있어야 합니다. 3축 기계는 여러 성형 동작에 대해 기계적 정지에 의존하기 때문에 하루 종일 교대 동안 일관되게 해당 공차를 유지하는 데 어려움을 겪습니다.
올바른 성형 기계를 선택하는 것은 스프링 복잡성, 필요한 각도 정확도, 일일 생산량, 전환 빈도 및 예산의 5가지 요소에 따라 달라집니다. 아래 표에는 일반적인 시스템 구성의 장단점이 요약되어 있습니다.
| 구성 | 축 수 | 각도 정확도 | 전환 시간 | 최고의 대상 |
|---|---|---|---|---|
| 전통적인 캠 유형 | 3~5 | ±0.15mm | 3~6시간 | 대용량 단순 스프링 |
| 5축 CNC 성형 | 5 | ±0.05mm | 30~60분 | 중간 규모 혼합 배치 |
| 10/12축 캠리스 | 10~12 | ±0.02mm | 15~30분 | 복잡한 토션 스프링 |
일주일에 3번 설계가 변경되는 배치당 5,000~20,000개의 토션 스프링을 생산하는 작업장의 경우 5축 CNC 성형 기계가 최고의 투자 수익을 제공합니다. 12축 캠리스 기계는 스프링 형상이 매우 복잡할 때(예: 한쪽 다리에 3개 이상의 굴곡이 있는 스프링) 또는 각도 공차가 ±2도보다 좁은 경우에 효과가 있습니다.
CNC 토션 스프링 기계는 정밀 전기 기계 시스템입니다. 정기적인 유지 관리는 치수 일관성과 장비 수명에 직접적인 영향을 미칩니다. 다음은 세 가지 빈도 수준을 기반으로 한 실용적인 프레임워크입니다.
비틀림 스프링은 토크라고 하는 회전력을 공급합니다. 이는 도어 래치의 복귀 동작을 구동하고 클러치 메커니즘의 결합을 제어하며 정의된 압력 하에서 스위치 접점을 유지합니다. 복원 모멘트를 생성하기 위해 각도 편향이 필요한 모든 메커니즘은 토션 스프링을 사용할 수 있습니다.
토션 스프링은 CNC 스프링 성형 기계 또는 캠리스 스프링 기계에서 생산됩니다. 성형 기계는 교정 롤러를 통해 와이어를 공급하고 맨드릴 주위 또는 서보 구동 퀼로 와이어를 감은 다음 다리를 필요한 각도 위치로 구부립니다. 자세한 작업 원리는 다음 기사를 참조하세요. 비틀림 스프링 기계 작동 원리 .
뮤직 와이어는 최대 인장 강도를 제공하므로 소형 정밀 스프링에 가장 적합한 선택입니다. 내식성이 부하 용량보다 클 경우에는 스테인레스 스틸 304가 선호됩니다. 적당한 비용 제약이 있는 산업용 토션 스프링의 경우 65Mn 스프링 강이 성능이 뛰어나며 기존 성형 도구에서 널리 지원됩니다.
이론적으로 축이 충분한 캠리스 기계는 압축, 비틀림, 신장 및 와이어 굽힘 제품을 형성할 수 있습니다. 실제로는 생산 효율성과 툴링 형상으로 인해 이러한 유연성이 제한됩니다. 토션 스프링 레그 성형에 최적화된 기계는 표준 압축 스프링을 생산할 수 있지만 장기간 생산 시 전용 코일링 기계의 생산성을 따라잡을 수는 없습니다.
비틀림 스프링 제조는 형상 복잡성, 각도 정확도 및 생산 비용 간의 절충안입니다. 대용량 단순 스프링의 경우 기존 캠 기계를 계속 사용할 수 있습니다. 교대 후 일관성이 요구되는 혼합 배치의 복잡한 토션 스프링의 경우 CNC 캠리스 성형 기계가 확실한 선택입니다.
가장 중요한 구매 결정은 축 수가 아니라 기계 성능과 제품 로드맵 간의 적합성입니다. 정밀 토션 스프링이 카탈로그에서 더 큰 비중을 차지한다면 5축 또는 12축 CNC 성형 기계는 전환 시간 단축과 폐기율 감소를 통해 신속하게 비용을 회복할 것입니다.
TK-13200, TK-7230 TK-13200, TK-7230 12축 CNC 스프링 코일링 기계 ...
자세히 보기
TK-13200, TK-7230 TK-13200, TK-7230 12축 CNC 스프링 코일링 기계 ...
자세히 보기