언어

구매팀은 2.0mm 악보선, 8개의 바디 코일, 90도 프리 레그 각도 등 세 개의 숫자가 적힌 도면을 전달합니다. 최대 편향 시 토크는 0.40~0.44N-m 사이여야 하며 부품은 시트 래치 어셈블리 내에서 250,000회의 개폐 주기를 견뎌야 합니다. 첫 번째 샘플은 모든 검사를 통과합니다. 4개월 후 현장 조사 결과에 따르면 다리는 대략 40,000주기마다 갈라지는 것으로 나타났으며 모든 골절은 같은 위치, 즉 다리가 코일 본체에서 나가는 구부러진 부분에 있습니다. 와이어 화학이 정확했습니다. 코일 직경이 정확했습니다. 누구도 측정하지 못한 굽힘 반경에 의해 실패가 결정되었습니다.
직접적인 대답: 비틀림 스프링은 와이어 인장 강도 및 표면 상태, 각 다리가 본체에서 나오는 내부 굽힘 반경, 해당 굽힘 내부 섬유의 굽힘 응력, 코일링 후 적용되는 응력 완화 등 4가지 변수에 따라 수명이 결정됩니다. 그 중 하나를 변경하면 토크 곡선, 자유 각도 및 피로 수명이 모두 함께 움직입니다.
이 가이드에서는 작업 현장에서 이 네 가지 변수가 의미하는 바, 사양에 기록할 가치가 있는 숫자, 최신 CNC 스프링 기계가 다리 각도를 반복적으로 유지하는 방법, 그리고 어떤 매개변수가 변동했는지 알려주는 실패 패턴을 다룹니다. 이 글은 첫 번째 물품 검사에 서명하고 2년 후 그 결정을 옹호해야 하는 사람들을 위해 작성되었습니다.
비틀림 스프링은 압축되지 않고 비틀림으로써 에너지를 저장합니다. 몸체 코일은 비틀림이 아닌 굽힘에서 와이어 코일 역할을 하며, 두 다리는 하중을 전달하고 정지 상태에서 다리 사이의 각도는 자유 각도입니다. 메커니즘이 다른 쪽 다리에 대해 한쪽 다리를 회전시키면 스프링이 저항하고 저항 토크는 재료가 항복할 때까지 대략 편향 각도에 비례하여 증가합니다.
속도(도당 토크)는 와이어 직경의 4제곱으로 확장되며 활성 코일 수 및 평균 코일 직경에 따라 선형적으로 감소합니다. 이러한 4차 관계는 와이어 직경이 5% 변경되면 토크가 20% 이상 변할 수 있는 이유이며, 와이어 직경 인증서가 다른 많은 스프링 유형보다 토션 스프링에 더 중요한 이유입니다. 와이어의 탄성 계수도 직접 입력됩니다. 탄소강은 약 207GPa에서 작동하는 반면 302 스테인리스는 193GPa에 가깝기 때문에 속도 재계산 없이 직접 재료를 교체하면 토크 창을 놓칠 수 있습니다.
다리와 몸체 접합부에서의 굽힘 응력은 적용된 모멘트와 와이어 단면으로부터 계산된 다음 굽힘이 촘촘해짐에 따라 증가하는 보정 계수를 곱합니다. 쉽게 말하면 다리가 코일에서 떨어지는 모서리가 날카로울수록 최대 응력이 높아지고 해당 모서리 내부에서 피로 균열이 더 빨리 시작됩니다. 설계 지침은 일반적으로 와이어 직경의 절반 이상인 내부 굽힘 반경을 요구하며, 피로에 민감한 부품은 전체 와이어 직경을 사용하는 경우가 많습니다. 동일한 모서리의 공구 자국, 다이 긁힘 및 연삭 화상도 균열 시작 요인으로 작용하므로 표면 상태가 재료 등급 다음 사양에 속합니다.
코일 스프링은 시계 방향 또는 시계 반대 방향으로 감을 수 있습니다. 토션 스프링은 코일을 조이는 방향으로 방향을 바꿔야 합니다. 조이면 내부 직경이 줄어들고 스프링이 샤프트나 맨드릴에 안착된 상태로 유지되기 때문입니다. 반대 방향으로 로드하면 본체가 열리고 내부 직경이 커지며 스프링이 샤프트에서 벗어나거나 하우징에 걸릴 수 있습니다. 이 단일 세부 사항은 조립 라인 불량의 놀라운 비율을 유발하며 일반적으로 도면에 로딩 화살표와 바람의 손이 함께 표시될 때만 포착됩니다.
아래 표는 숙련된 스프링 상점이 엄격한 제한이 아닌 작업 영역으로 취급하는 범위를 수집합니다. 이 범위를 벗어나는 값은 자동으로 잘못된 것은 아니지만 도면이 출시되기 전에 툴링, 검사 비용 및 피로 마진에 대해 논의할 가치가 있습니다. 토크와 응력 뒤에 있는 방정식을 보다 완벽하게 처리하려면 다음을 참조하십시오. 토션 스프링 설계 방정식 및 재료 가이드 계산 순서를 단계별로 안내합니다.
| 매개변수 | 일반적인 작업 범위 | 중요한 이유 |
|---|---|---|
| 와이어 직경 | 0.2mm ~ 6mm | 6mm 이상에서는 콜드 코일링 및 다리 굽힘에 더 높은 기계력과 세심한 공구 지원이 필요합니다. |
| 스프링 지수(평균 직경을 와이어 직경으로 나눈 값) | 4~16 | 4 미만에서는 와이어가 구부러지는 부분에서 과도한 응력을 받습니다. 16 이상에서는 코일이 불안정하고 쉽게 엉키게 됩니다. |
| 다리의 내부 굽힘 반경 | 선경의 0.5~1.0배 | 응력 수정 계수와 전체 부품의 피로 수명을 설정합니다. |
| 액티브 바디 코일 | 2~20 | 코일 수가 적어지면 속도가 급격히 올라가고 스트레스가 집중됩니다. |
| 자유 각도 공차 | 플러스 마이너스 3~8도 | 더 단단한 밴드에는 공정 중 각도 검사와 제어된 응력 완화가 필요합니다. |
| 정격 편향 시 토크 | 플러스 마이너스 10%가 일반적이다 | 와이어 직경, 모듈러스, 코일 개수를 함께 사용하여 구동 |
| 코일링 후 응력 완화 | 냉간 권선 탄소 및 스테인리스 와이어의 경우 섭씨 약 200~300도 | 설계 하중 이하로 와이어를 연화시키지 않고 성형 응력을 완화합니다. |
이 행 중 두 개는 나머지 행보다 더 강력하게 상호 작용합니다. 인덱스와 굽힘 반경은 함께 다리 모서리가 부드러운 전환인지 아니면 응력 상승인지를 결정하며, 어떤 열처리도 이미 과도한 응력을 받은 형상을 구제할 수 없습니다. 고객이 더 엄격한 자유 각도 공차를 요구할 때 실제적인 대답은 일반적으로 더 긴 검사 벤치가 아닌 기계에서 더 나은 각도 제어와 안정적인 템퍼링 사이클입니다.
재료 선택은 인장 강도 한도, 피로 거동 및 완성된 부품에 필요한 부식 방지 수준을 설정합니다. 아래 등급은 냉간 권선 장비에서 생산되는 토션 스프링의 압도적인 대부분을 포괄합니다.
| 와이어 등급 | 일반적인 직경 범위 | 최적의 핏 |
|---|---|---|
| 뮤직 와이어, ASTM A228 | 0.1mm ~ 3mm | 소형 스프링에서 가장 높은 인장 강도와 최고의 피로 저항성; 습기가 있는 경우 도금 또는 코팅이 필요합니다. |
| 오일 강화 MB, ASTM A229 | 0.5mm ~ 10mm | 악보선이 비축되지 않은 경우 더 큰 선 크기; 좋은 범용 선택 |
| 경인발, ASTM A227 | 0.5mm ~ 12mm | 비용이 지배적이고 스트레스가 낮게 유지되는 경량, 저주기 부품 |
| 크롬-실리콘, ASTM A401 | 1mm ~ 16mm | 고응력, 고주기 자동차 및 산업용 부품; 성형 후 템퍼링에 잘 반응합니다. |
| 스테인레스 302 및 304, ASTM A313 | 0.1mm ~ 12mm | 부식 노출, 식품 및 의료 접촉, 온화한 온도 서비스 |
| 17-7PH 스테인레스 | 0.3mm ~ 6mm | 내식성과 고강도, 항공우주 및 장비 작업에 자주 사용됨 |
| 인청동 및 베릴륨동 | 0.1mm ~ 5mm | 전기 전도성 및 비자성 요구 사항; 강철의 약 절반 정도의 모듈러스 |
재작업을 줄여주는 세 가지 실용적인 참고 사항. 첫째, 동일한 와이어 직경을 유지하는 대체 재료는 탄성 계수와 허용 응력이 모두 변하기 때문에 동일한 토크를 유지하지 못합니다. 둘째, 스테인레스 등급은 일반적으로 동일한 직경의 음악선보다 허용 굽힘 응력이 낮기 때문에 부식 업그레이드로 인해 직경이 커지는 경우가 있습니다. 셋째, 각 와이어 로트에 대해 인장 인증서를 요청합니다. 응력 한계 근처에서 작동하는 코일 레벨 토션 스프링은 더 부드러운 로트가 기계에 도착하자마자 토크 변화를 나타냅니다.
CNC 스프링 기계에서는 비틀림 스프링이 짧은 순서로 생성됩니다. 와이어는 제어된 길이로 공급 롤을 통해 당겨지고, 내부 직경을 설정하는 맨드릴 주위에 감겨지고, 본체에 간격이 필요한 경우 피치 도구로 간격을 두고, 다리가 형성되고 배치되고 절단됩니다. 이러한 모든 단계는 완성된 각도에 지문을 남깁니다.
Springback은 프로세스의 정직한 부분입니다. 강철 와이어는 도구가 밀어낸 위치에 머물지 않으며, 스프링이 뒤로 튕겨지는 정도는 와이어 직경, 인장 강도 및 다리가 얼마나 구부러졌는지에 따라 달라집니다. 대부분의 공장에서는 실험적으로 다리를 약 3~8% 정도 과도하게 구부린 다음 수정된 도구 위치를 프로그램에 고정합니다. 캠이 없는 기계에서는 해당 수정 사항이 프로그램에 입력된 숫자입니다. 캠 구동 기계에서는 기계적 조정입니다. 부품군이 하나의 기계를 공유할 때 차이점은 전환 시간에 직접적으로 나타납니다.
3축 기계는 양쪽에 단일 직선 다리를 처리하며 래치, 클립 및 힌지 스프링의 많은 부분을 덮습니다. 5축 기계에는 독립적인 다리 위치 지정 기능이 추가되어 다리가 다양한 길이나 높이에 놓일 수 있습니다. 이는 이중 토션 스프링과 오프셋 다리에 필요한 것입니다. 10축 및 12축 캠리스 기계는 단일 사이클로 다중 벤드, 후크 및 두 번째 스프링 기능을 형성하므로 별도의 벤딩 스테이션과 다른 고정 장치가 필요한 2차 작업이 필요하지 않습니다.
 CNC-625D 3축 CNC 스프링 성형기 추가 정보 제품보기 →
CNC625D 3축 CNC 스프링 성형 기계와 같은 이 등급의 장비는 몸체 성형, 두 다리를 각도에 맞게 구부리기, 중단 없이 한 번의 주기로 길이에 맞게 절단하는 작업을 중심으로 제작되었습니다. 이득은 속도뿐만이 아닙니다. 스프링을 두 번 취급한다는 것은 굽힘 반경에 스크래치가 추가될 기회가 두 번 있다는 것을 의미하며, 굽힘 반경에 스크래치가 생기면 피로 균열이 시작됩니다.
측정 방법이 고정되어 있지 않으면 자유 각도는 아무 의미가 없습니다. 일반적인 관례는 두 다리가 코일로부터 지정된 거리에 있는 지정된 직경의 핀 위에 고정될 때 두 다리 사이의 끼인각을 측정하는 것입니다. 핀 직경을 변경하면 보고된 각도가 몇 도씩 변경됩니다. 도면에 핀 정의 없이 단순히 90도만 명시되어 있는 경우 스프링 제조업체의 검사 시트와 고객의 입고 검사 간에 불일치가 있을 수 있습니다. 두 부품이 동일하더라도 마찬가지입니다.
코일링과 다리 굽힘으로 인해 잔류 응력이 와이어에 고정됩니다. 그대로 두면 피로 수명이 단축되고 처음 몇 천 사이클 동안 자유 각도 드리프트가 발생합니다. 제어된 열 주기는 이러한 스트레스를 완화하며 온도 범위는 대부분의 사람들이 생각하는 것보다 좁습니다. 너무 차갑게 작동하면 잔류 응력이 그대로 유지됩니다. 너무 뜨거워지면 와이어의 인장 강도가 떨어지므로 해당 배치의 모든 스프링은 토크가 낮게 측정됩니다.
와이어 공급업체는 등급별로 권장되는 스트레스 해소 일정을 게시합니다. 냉간 권선 탄소 및 스테인리스 스프링은 일반적으로 정의된 담금 시간 동안 섭씨 200~300도 범위에서 처리되는 반면, 더 단단한 조건에서 형성된 크롬-실리콘 부품은 작동 강도를 개발하기 위해 더 높은 온도에서 단련될 수 있습니다. 일정은 반복성보다 중요하지 않습니다. 공기 순환이 균일하고 주기가 기록된 오븐은 월요일과 금요일에 동일한 각도와 토크를 생성합니다.
 WNJ420 스프링 템퍼로(스테인리스 시리즈) 스테인레스 시리즈 WNJ SPRING TEMPER FURNACE 제품보기 →
WNJ 페인트 시리즈 스프링 템퍼 퍼니스와 같은 목적에 맞게 제작된 템퍼링 장비는 반복성 요구 사항(설정된 챔버 온도, 제어된 체류 및 부하 전반에 걸친 일관된 공기 흐름)을 중심으로 설계되었습니다. 길거나 무거운 코일 스프링의 경우 이동식 템퍼링로를 사용하면 부품을 공장 전체로 이동하는 대신 처리되는 곳에서 처리할 수 있으므로 변형 위험과 사이클 시간이 모두 줄어듭니다.
토션 스프링은 나쁘게 검사하기 쉽습니다. 한 지점에서 토크를 측정하면 두 번째 지점과 결합된 속도만 알 수 있습니다. 핀 정의 없이 자유각을 측정하면 거의 아무것도 알 수 없습니다. 캘리퍼로 다리 반경을 검사해도 캘리퍼 경로가 곡선을 따르지 않는 한 아무 것도 알 수 없습니다. 아래 계획은 실제 문제를 파악하는 간단한 목록입니다.
스프링이 감기 방향으로 하중을 받는지 여부와 사이클 사이에 자유 각도로 다시 이동하는지 여부를 포함하여 응용 프로그램과 정확히 동일하게 피로 샘플을 순환합니다. 예압을 유지하고 작은 각도로 진동하는 스프링은 스트로크마다 완전히 풀리는 스프링과 매우 다르게 동작하며, 두 번째 경우에는 대부분의 균열이 나타납니다.
비틀림 스프링은 메커니즘이 피벗 주위에 복귀력을 필요로 하는 모든 곳에 나타납니다. 자동차 내부에는 손잡이, 걸쇠, 컵홀더, 좌석 장치 등이 들어있습니다. 안으로 자동차 및 모빌리티 스프링 애플리케이션 동일한 부품 제품군은 페달 리턴, 벨트 텐셔너 보조 장치 및 사이클 횟수가 수백만에 달하는 소형 서스펜션 요소도 처리합니다. 전기 공학에서는 스위치 암 및 릴레이 접점에 이를 사용합니다. 여기서 전도성 및 비자성 동작은 때때로 디자인을 청동 합금으로 밀어 넣습니다.
의료 기기는 수술용 스테이플러, 클램프 및 기구 핸들에 작은 토션 스프링을 사용합니다. 여기서 우선순위는 최대 강도보다는 일관된 힘입니다. 외과의사는 핸들을 통해 10%의 토크 이동을 느낍니다. 항공우주 및 군용 하드웨어는 엄격한 추적성을 갖춘 크롬-실리콘 또는 17-7PH의 높은 응력 성능을 요구하면서 반대 방향으로 나아가고 있습니다. 농업 및 건설 기계는 스프링이 어셈블리에서 가장 저렴하고 보호 수준이 가장 낮은 먼지가 많고 습한 환경에서 더 큰 와이어 직경을 사용합니다. 통신 장비는 커넥터와 광섬유 하드웨어에 작은 토션 스프링을 사용합니다. 여기서 몇 도의 각도 오류로 접촉 압력이 바뀔 수 있습니다.
이 모든 것의 공통점은 스프링이 비용이 가장 많이 드는 항목은 아니지만 보증 청구 발생 여부를 결정하는 부품인 경우가 많다는 것입니다. 이는 첫 번째 툴링 설정에서 생성되는 모든 것을 받아들이는 대신 드로잉 단계에서 형상 및 열처리를 적절하게 지정해야 한다는 주장입니다.
현장 오류는 서명을 남깁니다. 해당 서명을 올바르게 읽으면 일반적으로 전체 설계 계산을 다시 실행하는 것보다 더 많은 시간을 절약할 수 있습니다.
굽힘 반경이 와이어 직경에 비해 너무 빡빡하거나, 조립 중에 다리가 두 번째로 구부러지거나, 모서리에 도구 표시가 있습니다. 하나의 와이어 직경 쪽으로 반경을 넓히고, 성형 작업을 기계 사이클 초기에 이동하고, 굽힘을 생성하는 도구를 검사합니다.
응력 완화가 불충분하거나 처리량을 늘리기 위해 흡수 시간이 단축되었습니다. 와이어 등급에 대해 게시된 일정을 복원하고 로 부하 중간에서 가져온 부품의 토크를 확인합니다.
스프링은 감는 방향과 반대 방향으로 하중이 가해지기 때문에 편향으로 인해 몸체가 조이는 대신 몸체가 팽창됩니다. 풍향을 바꾸거나 적재 방향을 바꾸십시오(어셈블리에서 더 저렴한 방향).
다리는 고정 각도를 벗어나도록 강제됩니다. 이는 어셈블리가 스프링을 정격 편향 이상으로 가져가는 것을 의미합니다. 설치 위치가 작업 범위 내에 위치하도록 자유 각도를 열거나 다리 길이 공차를 줄여 다리가 슬롯에 들어가기 위해 구부릴 필요가 없도록 하십시오.
도금 적용 범위는 구부러진 부분이 표면을 늘리는 부분에서 가장 얇습니다. 곡면에서 프로세스가 실제로 달성할 수 있는 코팅 두께를 지정하거나 스테인리스 등급으로 전환하고 모듈러스 및 허용 응력 변화를 허용합니다.
기계 선택은 최대 볼륨이 아닌 부품군을 따릅니다. 좁은 범위의 단순한 토션 스프링을 대량으로 운영하는 작업장은 빠른 전환 툴링을 갖춘 소형 코일러로부터 최고의 투자 회수율을 얻습니다. 혼합 주문(한 달에 40개의 다양한 토션 스프링, 각 주문 500~20,000개)을 견적하는 상점에서는 원시 사이클 속도가 필요한 것보다 유연성과 빠른 프로그래밍이 더 필요합니다.
| 기계 유형 | 형상 능력 | 가장 적합한 대상 |
|---|---|---|
| 3축 CNC 코일러 | 둥근 몸체, 곧은 다리, 양쪽이 한 번 구부러진 형태 | 안정적인 형상을 갖춘 대용량 래치, 클립 및 힌지 스프링 |
| 5축 성형기 | 독립 레그 각도, 오프셋 레그, 이중 비틀림 본체 | 주문마다 다리 형상이 다른 혼합 제품군 |
| 10~12축 캠리스 기계 | 다양한 굴곡, 후크, 복잡한 입체 다리 | 빠른 프로그램 전환이 필요한 중소 규모 배치 |
| CNC 와이어 벤딩 머신 | 다리가 열려 있거나 긴 2차원 및 3차원 와이어 형태 | 실제 코일이 아닌 긴 다리 비틀림 부품 및 와이어 형태 |
Camless 아키텍처는 소규모 배치의 경제성을 어떻게 변화시키는가 때문에 특별히 언급할 가치가 있습니다. 캠 기계의 경우 새로운 다리 각도는 일반적으로 새로운 툴링과 기계적 설정을 의미합니다. 캠이 없는 기계에서는 일반적으로 프로그램을 로드하는 것을 의미합니다. 수백 개의 토션 스프링 변형을 운영하는 공장의 경우 이러한 차이가 2,000개 주문의 수익성을 결정합니다.
 CNC-1225 12축 CNC 스프링 캠리스 머신 CNC-1225 12축 CNC 스프링 캠리스 머신 제품보기 →
CNC1225/1235/1250 CNC 스프링 캠리스 기계와 같은 12축 캠리스 플랫폼은 혼합 배치 현실을 정면으로 목표로 합니다. 서보 축은 공급, 코일링, 레그 성형 및 절단에 할당되며 하나의 토션 스프링에서 다음 토션 스프링으로 전환하는 것은 전체 재구성이 아닌 프로그램 및 도구 위치의 문제입니다. 실질적인 이점은 상점에서 설치를 위해 오후 시간을 허비하지 않고 1,000개 주문을 받아들일 수 있다는 것입니다.
토션 바는 자체 축을 중심으로 꼬인 직선 길이의 금속이며 전단 응력을 통해 에너지를 저장합니다. 토셔널 스프링은 두 개의 다리가 있는 코일로, 몸체 코일은 주로 굽힘 작업을 하고 다리는 모멘트를 전달합니다. 용어는 비슷해 보이지만 설계 계산, 툴링, 고장 모드는 완전히 다르기 때문에 혼동이 흔히 발생합니다.
토크는 와이어가 항복하기 시작하는 지점까지 편향 각도와 거의 선형입니다. 속도는 와이어의 탄성 계수, 와이어 직경의 4승, 활성 본체 코일 수 및 평균 코일 직경에 따라 달라집니다. 4승 항 때문에 토크 편차를 추적할 때 정확한 와이어 직경 측정이 더 정확한 각도 측정보다 더 중요합니다.
한 방향만 권장됩니다. 권선 방향으로 하중을 가하면 코일이 조여지고 내부 직경이 줄어들어 스프링이 샤프트에 고정된 상태로 유지됩니다. 권선 방향에 반대되는 하중을 가하면 코일이 열리고 내부 직경이 커지며 스프링이 하우징에서 미끄러지거나 걸리거나 묶이게 됩니다. 도면과 포장에 적재 방향을 표시하십시오.
굽힘은 가장 높은 굽힘 응력이 가장 작은 반경과 만나는 곳입니다. 일반적인 원인으로는 와이어 직경의 절반보다 작은 굽힘 반경, 크랙 스타터 역할을 하는 툴 마크, 설계된 각도 이상으로 다리를 구부리는 조립 단계, 출력을 높이기 위해 단축된 응력 완화 주기 등이 있습니다. 이 네 가지 항목을 순서대로 확인하면 대부분의 굽힘 실패가 해결됩니다.
정의된 핀 위에 측정된 냉간 감김 스프링의 경우 플러스 또는 마이너스 5도는 편안한 생산 목표이고 플러스 또는 마이너스 3도는 공정 중 점검 및 안정적인 템퍼링 사이클을 통해 달성 가능합니다. 3도보다 더 세게 요구하면 일반적으로 조립 수율이 높아지는 것보다 비용이 더 빨리 상승합니다. 조립 자체가 스프링보다 더 많은 각도 변화를 갖는 경우가 많기 때문입니다.
소형 스프링은 본체가 짧고 편향이 보통인 경우 지지 없이 작동할 수 있는 경우가 많습니다. 몸체가 길고 와이어 직경이 크면 하중이 가해지면 좌굴되거나 옆으로 뒤틀리는 경향이 있으므로 코일 내부의 샤프트나 슬리브가 일반적입니다. 코일이 조여질 때 묶이는 것을 방지하기 위해 코일 내경과 와이어 직경의 몇 퍼센트 정도의 샤프트 사이에 간격을 두십시오.
소비자 메커니즘은 일반적으로 50,000~300,000주기 사이로 지정되고, 자동차 내부 부품은 종종 500,000~200만 주기를 목표로 하며, 안전 관련 부품은 더욱 높은 수준을 요구합니다. 중요한 숫자는 목표 자체가 아니라 목표를 달성하는 스트레스 수준입니다. 재료에 허용되는 굽힘 응력 근처에서 작동하는 스프링은 그것이 얼마나 잘 만들어졌는지에 관계없이 백만 사이클에 도달하지 않습니다.
예, 올바른 툴링과 축 구성을 사용하면 가능합니다. 압축 스프링에는 피치 제어와 닫힌 끝이 필요합니다. 토션 스프링에는 다리 형성과 각도 제어가 필요합니다. 더 많은 서보 축과 개방형 프로그래밍을 갖춘 기계는 전환을 쉽게 처리하는 반면, 매우 간단한 코일러는 일반적으로 한 제품군에만 사용됩니다. 주문서에 스프링 유형이 혼합되어 있는 경우 최대 코일링 속도보다 프로그래밍 유연성과 툴 스테이션 액세스를 우선시하십시오.
대부분의 토션 스프링 분쟁은 제조 결함이 아닌 불완전한 도면으로 거슬러 올라갑니다. 표준 참조가 포함된 와이어 등급, 공차가 포함된 와이어 직경, 본체 내부 직경 및 코일 수, 이를 측정하는 데 사용된 핀 직경 및 핀 거리가 포함된 자유 각도, 각 레그의 레그 길이 및 내부 굽힘 반경, 편향 각도 및 회전 방향이 포함된 토크 값, 필요한 응력 완화 또는 마무리, 이를 정의하는 하중 조건이 포함된 사이클 수명 목표를 포함합니다.
이러한 항목을 정의하면 스프링 제조업체는 올바른 와이어를 선택하고, 첫 번째 시도에서 기계 축을 올바르게 설정하고, 올바른 열 주기를 적용하고, 설계자가 염두에 두었던 것과 동일한 형상을 검사할 수 있습니다. 그것들이 없으면 첫 번째 기사는 실험이 되고, 두 번째 기사는 보증 논의가 됩니다. 토션 스프링은 변수가 급격히 상호 작용하는 단순한 부품이며, 도면 단계에서 세부 사항을 지정하는 데 소요되는 몇 분은 전체 프로젝트에서 가장 저렴한 보험입니다.
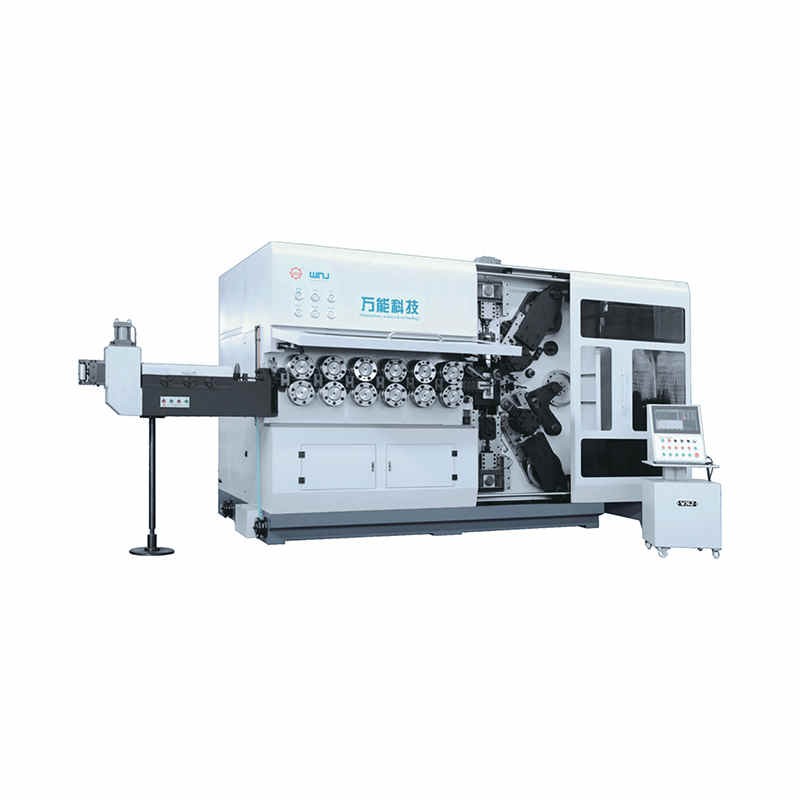
TK-13200, TK-7230 TK-13200, TK-7230 12축 CNC 스프링 코일링 기계 ...
자세히 보기
TK-13200, TK-7230 TK-13200, TK-7230 12축 CNC 스프링 코일링 기계 ...
자세히 보기